Tiub reformer dalam loji besi terkurang langsung (DRI) bukanlah tiub penukar haba biasa. Mereka duduk di dalam reformer yang dipecat, di mana gas asli, wap, dan gas atas kitar semula bertindak b...
READ MORE
2026-09-04
Tiub relau reformer anda baru sahaja gagal selepas hanya 38 bulan dalam perkhidmatan. Petikan pengganti mengatakan lapan minggu, tetapi tetingkap pemulihan anda ditutup dalam enam. Tiub yang pecah bukan sekadar tiub—ia kehilangan pengeluaran, gangguan proses dan perebutan untuk mendapatkan alat ganti.
Tiub relau tuangan emparan adalah tulang belakang perkhidmatan reformasi dan keretakan suhu tinggi. Mereka memberikan struktur mikro yang padat dan berbutir halus yang menentang rayapan dan pengkarbonan. Tetapi aloi, ketebalan dinding dan sistem kualiti pembekal menentukan sama ada pemanas yang dinyalakan anda berfungsi dengan pasti melalui kitaran operasi penuh atau menjadi punca kilang anda rosak lebih awal.
Tuangan emparan ialah laluan pembuatan pilihan untuk tiub reformer dan retak kerana ia menghasilkan dinding yang seragam, hampir-hampir kosong yang laluan tempa dan tuangan statik tidak dapat dipadankan secara ekonomi. Aloi cair dituang ke dalam acuan silinder yang berputar pada kelajuan tinggi. Daya sentrifugal menahan logam pada dinding acuan, dan pemejalan berjalan secara berarah dari permukaan luar ke arah lubang. Kekotoran yang lebih ringan dan sanga terkumpul dalam lubang dalam, yang kemudiannya dimesin.
Hasilnya ialah dinding tiub dengan struktur butiran kolumnar yang halus, tanpa keliangan pengecutan dan tiada kecacatan garis tengah. Struktur ini diterjemahkan terus kepada hayat rayapan yang lebih lama dan ketahanan yang lebih baik terhadap pengkarbonan. Bagi kebanyakan perkhidmatan reformer dan retak, tiub tuang emparan ialah spesifikasi standard.
| Atribut | Tuangan Empar | Pemutus Statik | Tempa Mulus |
|---|---|---|---|
| Kekukuhan dinding | Tinggi, hampir-hampir kosong | Sederhana, risiko keliangan | tinggi |
| Struktur bijirin | Lajur halus, berarah | Kasar, rawak | Cacat, dikristalkan semula |
| Lokasi kekotoran | Lubang dalam, dimesin | Pengagihan rawak | Dalam bahan |
| Toleransi tipikal | ±0.5 mm (dimesin) | ±5.0 mm | ±1.0 mm |
| Kos untuk tiub | Sederhana | rendah | tinggi |
Toleransi ketebalan dinding biasa selepas pemesinan (mm). Nilai yang lebih rendah menunjukkan kawalan dimensi yang lebih ketat.
Pemilihan aloi harus mengikut suhu logam maksimum yang dijangkakan dan mekanisme kegagalan yang dominan, bukan hanya harga bahan. Dalam perkhidmatan reformasi, rayapan adalah kebimbangan utama. Dalam keretakan etilena, karburisasi mendominasi. Tiub reformer direct-reduced-iron (DRI) menghadapi kedua-dua suhu tinggi dan suasana yang mengurangkan.
Bahan standard ialah HK40 (25Cr-20Ni), HP45 (25Cr-35Ni), dan gred mikro aloi 35Cr-45Ni nikel tinggi. Apabila anda beralih dari HK40 ke 35Cr-45Ni, kos meningkat, tetapi begitu juga tekanan reka bentuk yang dibenarkan dan rintangan kepada penembusan karbon. Pada 1,000°C, aloi 35Cr-45Ni boleh membawa tekanan kira-kira 35 peratus lebih tinggi daripada HP45 dan hampir dua kali ganda tegasan HK40.
Kekuatan pecah rayapan (MPa) berbanding suhu logam (°C). Nilai anggaran berdasarkan data aloi tuang biasa.
| Aloi | Cr (%) | Ni (%) | Suhu logam maks biasa | Harta kunci |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Ekonomi, kekuatan rayapan sederhana |
| HP45 | 25 | 35 | 1,040°C | Kekuatan rayapan yang baik, rintangan pengkarbonan |
| 35Cr-45Ni | 30-35 | 45-50 | 1,080°C | tinggi creep strength, superior carburization resistance |
 Tiub Pembaharu untuk Proses Hidrogen dan Pemangkin Suhu Tinggi Tiub reformer ini direka bentuk untuk penukaran hidrogen dan tindak balas pemangkin dalam relau industri. Ia menawarkan rintangan haba yang unggul, perlindungan pengoksidaan, dan pembuatan ketepatan untuk memastikan integriti struktur dan kestabilan jangka panjang. Lihat Produk →
Walaupun kedua-duanya adalah tiub tuang secara emparan, tiub retak dan tiub reformer direka bentuk untuk mod kegagalan yang berbeza. Tiub retak, juga dipanggil gegelung berseri, beroperasi dalam relau retak etilena di mana suhu dinding luar boleh melebihi 1,080°C. Mekanisme degradasi yang dominan ialah pengkarburan: kok terbentuk di dalam tiub, karbon meresap ke dalam aloi, dan tiub kehilangan kemuluran. Untuk perkhidmatan ini, gred mikroalloy HP atau 35Cr-45Ni adalah standard.
Tiub pembaharu membawa kerja yang berbeza. Mereka beroperasi dalam pengubahsuaian metana wap pada suhu dinding kira-kira 850-1,000°C. Kebimbangan utama ialah rayapan: tiub mesti menyokong dirinya sendiri dan menahan tekanan dalaman sepanjang hayat reka bentuk selama 100,000 jam atau lebih. HP45 ialah pilihan biasa, dengan 35Cr-45Ni digunakan di mana kebolehpercayaan yang lebih tinggi diperlukan.
Tiub reformer DRI mengikut logik yang sama tetapi dengan cabaran tambahan daripada atmosfera yang berkurangan dan suhu operasi yang lebih tinggi dalam loji besi terkurang langsung. Mereka memerlukan aloi yang boleh mengekalkan kekuatan rayapan dan rintangan kepada pengambilan karbon dalam persekitaran yang kaya dengan hidrogen.
 Tiub Retak untuk Relau Pirolisis Etilena dan Propilena Direka bentuk untuk keretakan etilena dan propilena, gegelung berseri ini menahan suhu yang melampau dan menentang pengkarbonan. Geometrinya yang dioptimumkan memastikan pemindahan haba seragam dan rintangan coking, penting untuk memanjangkan hayat perkhidmatan dalam unit pirolisis. Lihat Produk →
Untuk pembaharu besi terkurang langsung, reka bentuk tiub khusus DRI sering diperlukan untuk menahan serangan hidrogen dan mengekalkan hayat pecah di bawah operasi kitaran.
 DRI Reformer Tiub untuk Relau Besi Terkurang Langsung Khusus untuk loji DRI, tiub ini menentang serangan hidrogen dan pengambilan karbon dalam mengurangkan atmosfera. Komposisi aloi dan kekuatan mekanikalnya memberikan kebolehpercayaan di bawah operasi suhu tinggi kitaran, menyokong pengeluaran keluli yang cekap. Lihat Produk →
Spesifikasi pembelian anda ialah satu-satunya alat yang paling berkesan untuk mengelakkan kegagalan tiub pramatang. Spesifikasi yang ditulis dengan baik menghalang tawaran kos rendah dengan kualiti bahan yang lemah daripada menjadi acara masa henti yang mahal.
Sekurang-kurangnya, spesifikasi harus menyatakan standard tuangan, komposisi kimia, toleransi dimensi, keperluan pemeriksaan dan dokumentasi. Merujuk kepada ASTM A297 atau ASTM A608 memberikan asas yang jelas kepada faundri untuk had komposisi dan sifat mekanikal. Ketebalan dinding selepas pemesinan biasanya 10-18 mm untuk tiub reformer, dengan toleransi ±0.8 mm atau lebih baik pada permukaan mesin akhir. Lubang mesti cukup licin untuk membolehkan pemeriksaan ultrasonik dan fluks haba yang konsisten.
Kerosakan rayapan kekal sebagai punca terbesar kegagalan tiub reformer. Karburisasi mendominasi dalam perkhidmatan retak. Terlalu panas daripada kesan nyalaan atau pengagihan aliran yang lemah adalah punca ketiga paling biasa. Inilah sebabnya mengapa pilihan aloi, ketebalan dinding tiub, dan susunan penunu adalah keputusan yang saling berkaitan.
Apabila anda menentukan tiub, memerlukan pemeriksaan ultrasonik 100 peratus pada dinding tiub. Pemeriksaan penembus pewarna pada hujung kimpalan yang dimesin menangkap retakan permukaan yang boleh terlepas daripada ujian ultrasonik. Minta sijil kebolehkesanan bahan yang menunjukkan nombor haba, analisis kimia, rekod rawatan haba dan keputusan ujian mekanikal. Untuk aplikasi dengan pendedahan sulfur atau wap yang tinggi, minta laporan rintangan karburasi atau helaian data rayapan-pecah daripada faundri.
Penekanan pada harga sering mendorong pembeli ke arah pembekal yang tidak layak. Dalam perolehan tiub relau, logik yang bertentangan digunakan: tiub dengan harga terendah selalunya menjadi yang paling mahal apabila anda mengambil kira penggantian, kehilangan pengeluaran dan kos penutupan yang tidak dirancang.
Cari pengeluar yang muncul pada senarai vendor yang layak bagi pengendali tenaga utama. Kelayakan itu bukan butiran pemasaran. Ini bermakna pembekal telah lulus audit meliputi proses faundri, rawatan haba, keupayaan NDT dan ketepatan pemesinan. Ia juga menunjukkan rekod prestasi penghantaran tiub kepada spesifikasi yang ketat.
Audit kilang penting. Periksa sama ada faundri itu mempunyai keupayaan lebur elektrik moden, penuangan automatik, relau rawatan haba yang boleh dipercayai dengan data kitaran yang direkodkan, dan makmal yang serba lengkap untuk ujian kimia dan mekanikal. Kapasiti pemesinan dengan pelarik CNC dan protokol pemeriksaan dimensi yang didokumenkan adalah faktor kedua. Untuk modul tiub besar dan pemanas api yang lengkap, keupayaan pembekal untuk memasang dan menghantar peralatan bersaiz besar juga harus dinilai.
Pertimbangkan risiko pembekal yang tidak berkelayakan: komposisi kimia yang tidak konsisten daripada haba ke haba, variasi ketebalan dinding yang berlebihan dan pengecutan mikro dalam dinding tiub. Inilah sebabnya mengapa peraturan perolehan untuk tiub relau harus diselaraskan dengan projek pemanas api yang lebih luas. Pembekal dengan pengalaman EPC selalunya boleh menyelaraskan pembuatan tiub, pemasangan modul perolakan dan pembinaan di tapak dengan lebih berkesan daripada vendor berasingan. Baca artikel kami di langkah berjaga-jaga tiub sinaran untuk memahami masalah pemasangan dan pengendalian biasa yang diabaikan oleh pemilik.
Dalam tuangan emparan sejati, logam dituangkan ke dalam acuan berputar dan daya emparan membentuk dinding tiub. Acuan berputar pada kelajuan tinggi dan tiub berongga tanpa teras. Tuangan separuh sentrifugal menggunakan teras untuk membentuk geometri dalaman dan kelajuan putaran yang lebih rendah; ia digunakan untuk bahagian seperti roda atau badan injap. Tiub relau bergantung pada laluan emparan sebenar.
Untuk keretakan etilena dan perkhidmatan pembaharuan wap, ketebalan dinding biasa selepas pemesinan ialah 8-15 mm untuk gegelung retak dan 10-18 mm untuk tiub reformer, tetapi ketebalan tepat dikira daripada tekanan dalaman, tegasan yang dibenarkan aloi pada suhu logam maksimum, dan elaun kakisan/karburisasi. Jangan sekali-kali nyatakan ketebalan dinding tanpa menyemak kod reka bentuk dan sasaran seumur hidup.
Ujian ultrasonik pada dinding tiub adalah standard, digabungkan dengan penembus pewarna pada hujung persediaan kimpalan yang dimesin. Sesetengah spesifikasi juga memerlukan ujian radiografi untuk sambungan kimpalan dan pemeriksaan dimensi lubang, diameter luar dan bulatan dinding.
Tiub relau tuangan emparan adalah pelaburan kritikal. Proses ini memberikan anda struktur berbutir halus yang padat yang diperlukan untuk rintangan rayapan dan pengkarbonan jangka panjang, tetapi hanya jika aloi, ketebalan dinding, pemeriksaan dan pembekal dipilih dengan ketelitian yang sama seperti pemanas yang dinyalakan itu sendiri.
Mulakan dengan suhu logam maksimum, pilih aloi yang sepadan dengan mod kegagalan dominan, dan nyatakan 100 peratus pemeriksaan ultrasonik dan kebolehkesanan bahan penuh. Jika pembekal tidak dapat menunjukkan kepada anda tahap kawalan kualiti itu, pergi. Tiub murah yang gagal dalam tempoh tiga tahun tidak pernah lebih murah menjelang akhir projek.
Perlukan bantuan merangka spesifikasi untuk tiub reformer atau retak? Hubungi pasukan kejuruteraan kami untuk pemilihan bahan dan panduan perolehan.
Tiub reformer dalam loji besi terkurang langsung (DRI) bukanlah tiub penukar haba biasa. Mereka duduk di dalam reformer yang dipecat, di mana gas asli, wap, dan gas atas kitar semula bertindak b...
READ MOREGegelung berseri yang gagal pada bulan 18 dan bukannya tahun lima melakukan lebih daripada mengganggu pengeluaran etilena. Ia memaksa penutupan yang tidak dirancang, lif kren, dan penilaian semu...
READ MOREBahagian perolakan pemanas yang dinyalakan adalah tempat kecekapan terma dimenangi atau hilang. Gas serombong meninggalkan bahagian sinaran pada 400–650 °C, membawa sebanyak 35% daripada pel...
READ MORESelepas tiga tahun menggunakan unit coking yang tertunda, suhu alur keluar gas serombong pemanas yang dinyalakan telah hanyut dari 180 °C kepada 246 °C. Penunu telah ditala dan kelihatan kelihat...
READ MORE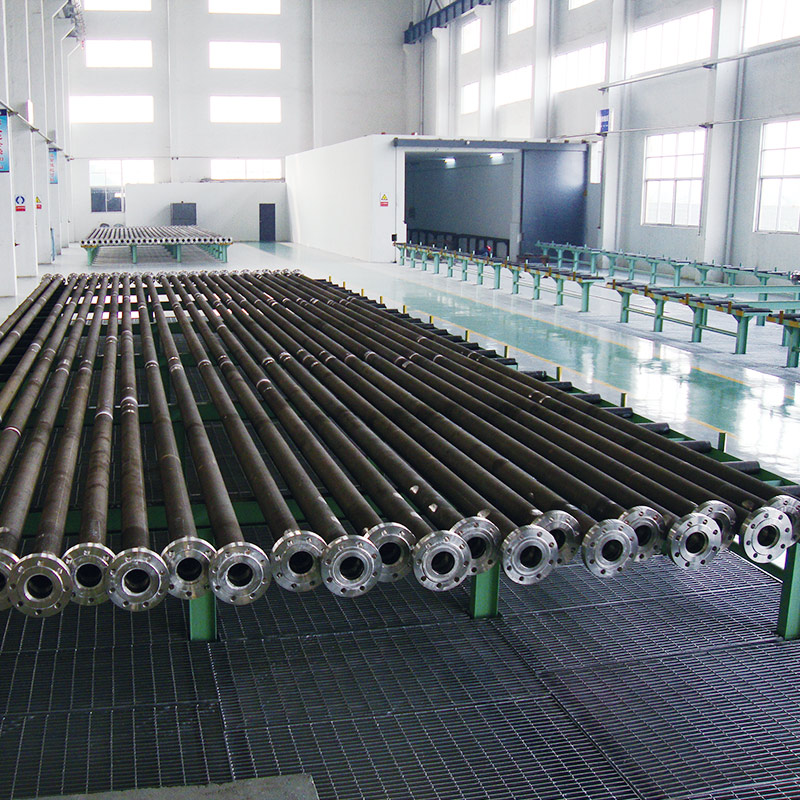
Tuopu's Reformer Tube direka untuk tindak balas kimia suhu tinggi dalam relau industri, memastikan pemindahan haba yang cekap, integriti struktur dan kestabilan operasi jangka panjang. Tiub in...
See Details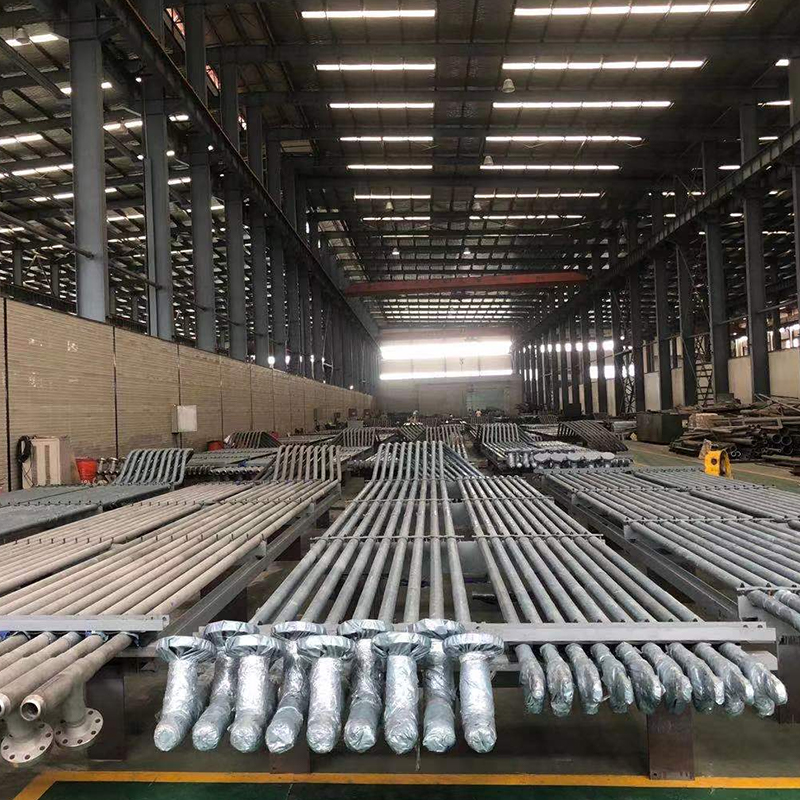
Siri Tiub Retak direka bentuk untuk relau retak suhu tinggi dalam industri petrokimia, memberikan kestabilan haba yang luar biasa, rintangan kakisan dan kebolehpercayaan operasi jangka panjang. Tiu...
See Details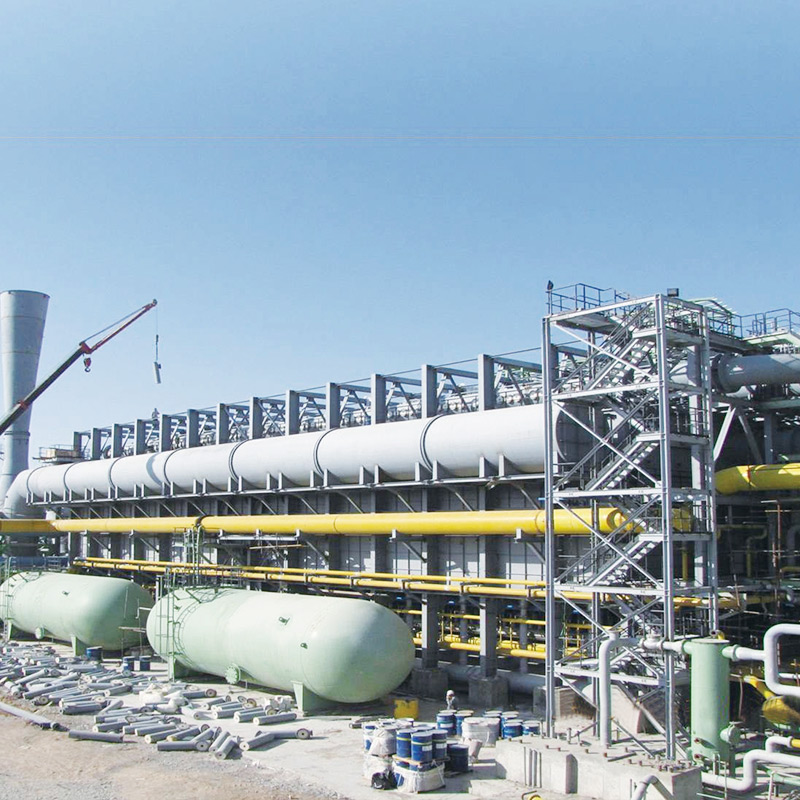
Tuopu's DRI Furnace ialah penyelesaian yang direka khusus untuk kilang pembuatan keluli, menyediakan pengeluaran besi terkurang (DRI) yang boleh dipercayai dan cekap. Dicipta untuk kestabilan ...
See Details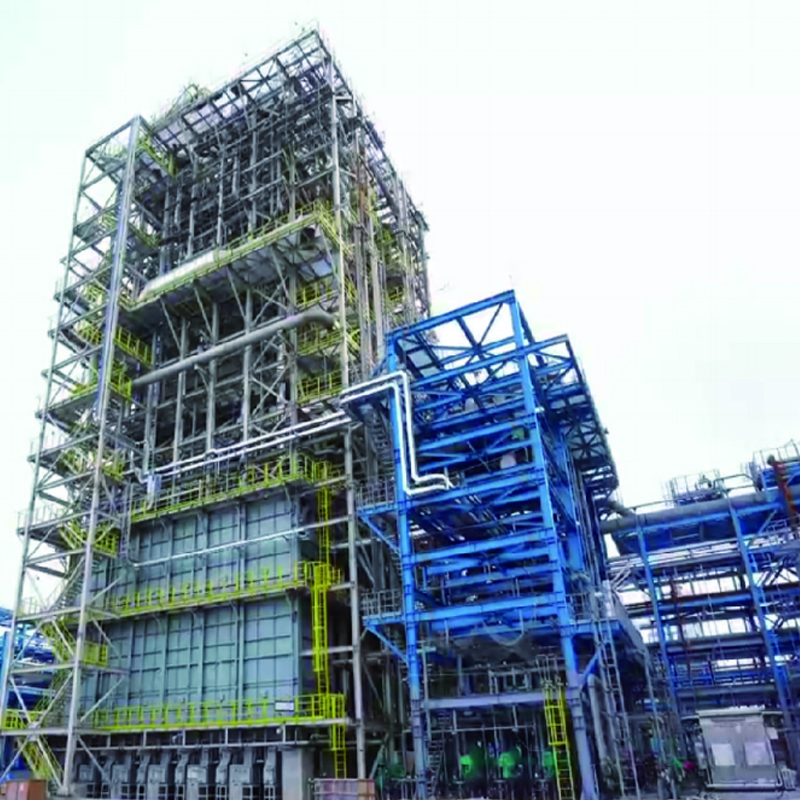
Relau Retak Etilena ialah relau industri berprestasi tinggi yang direka untuk pengeluaran etilena melalui pirolisis hidrokarbon. Relau menyampaikan haba suhu tinggi yang tepat dan seragam yang dipe...
See Details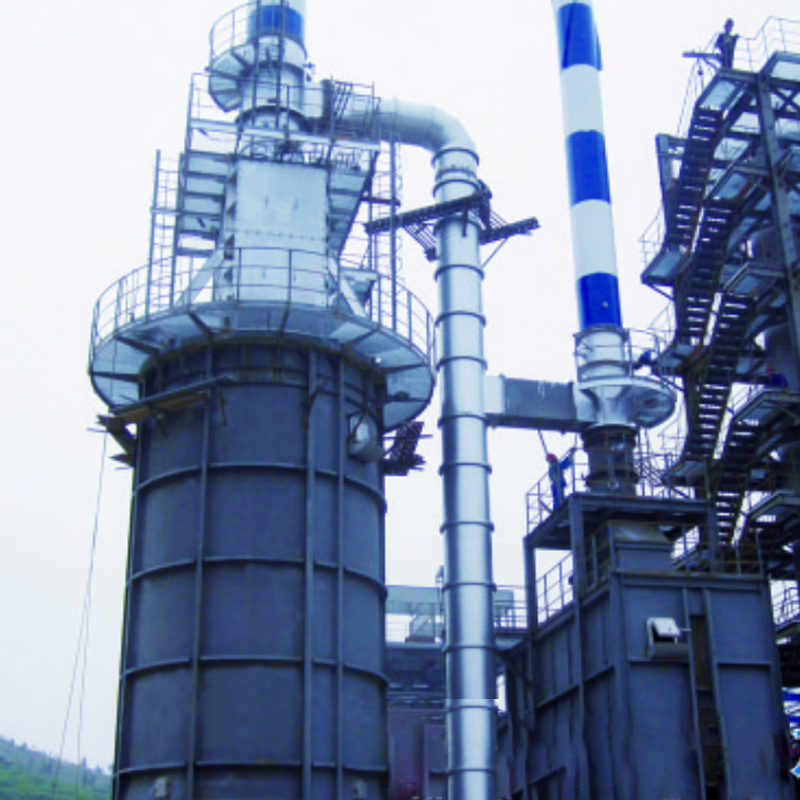
Relau Suapan Hydrotreating kami direka bentuk untuk menyediakan pemanasan yang tepat dan stabil untuk bahan mentah yang memasuki reaktor penghidrogenan. Dengan memastikan pemanasan awal seragam dan...
See Details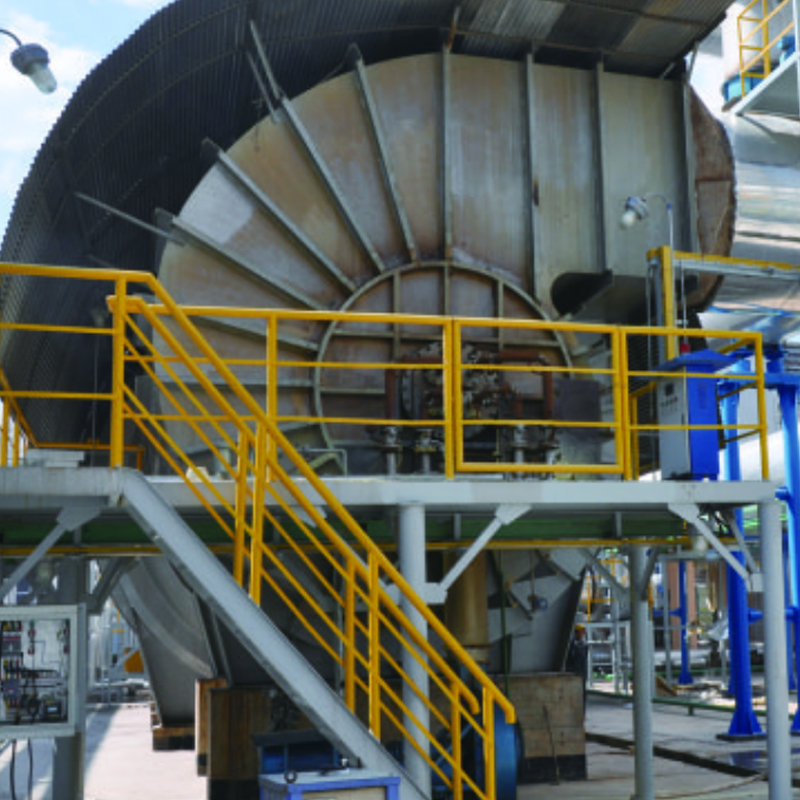
Relau Insinerator Sulfur kami direka khusus untuk pembakaran yang selamat dan cekap produk sampingan yang mengandungi sulfur di loji penapisan dan kimia. Ia memberikan pemanasan suhu tinggi yang se...
See Detailstelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-mel
Alamat
No.20, Jalan Fuyang, Bandar Jingjiang, Wilayah Jiangsu, China
Media